十堰智康工贸五金冲压件加工工艺与尺寸精度控制技术解析
📅 2026-10-23
🔖 十堰智康工贸有限公司:机械配件加工,五金冲压件,工矿耗材,汽车零部件,金属构件
五金冲压件看似结构简单,真正批量交付时,尺寸散差、毛刺超差、回弹补偿不到位,往往是困扰采购方与加工方的核心痛点。尤其在汽车零部件与工矿耗材领域,0.05mm的公差失守就可能引发装配干涉。
行业现状:精度竞赛已经开始
当前十堰及周边装备制造集群对金属构件的精度要求持续收紧,传统单工序冲压已难以满足多品种、中批量的交付节奏。复合模与级进模的普及,让十堰智康工贸有限公司:机械配件加工,五金冲压件,工矿耗材,汽车零部件,金属构件等业务线在一致性控制上具备了可量化的工艺基础。
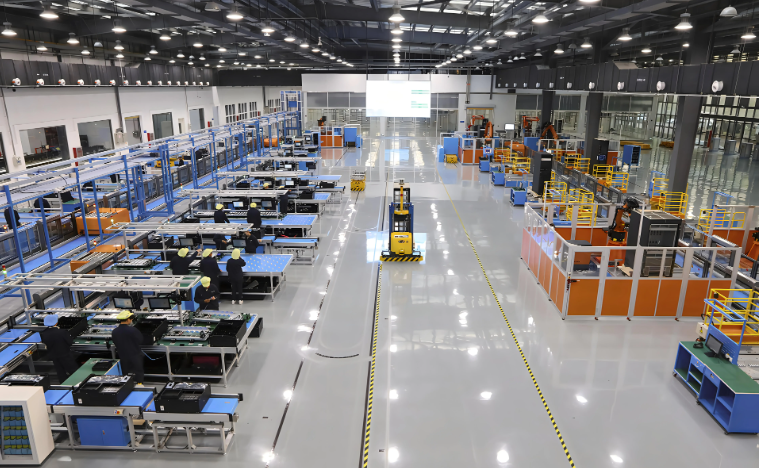
核心技术:从模具间隙到在线检测
尺寸精度的第一道关口在模具。冲裁间隙按料厚的8%~12%动态匹配,配合慢走丝割模与多次试冲修正,可将断面毛刺控制在0.03mm以内。成形工序则通过有限元回弹模拟预补偿,减少试模轮次。
- 材料控制:SPCC、Q235、304不锈钢按批次留样,屈服强度波动超过5%即调整成形参数
- 过程控制:首件三坐标全尺寸检测,巡检频次不低于每2小时一次
- 模具维护:刃口研磨周期按冲次设定,避免磨损累积导致的尺寸漂移
选型指南:按需匹配工艺路线
采购方在评估供应商时,建议重点关注其检测手段与模具自制能力。具备自主模具开发与三坐标、影像仪检测配置的厂家,在汽车零部件类订单的尺寸追溯上更有保障。
面向新能源汽车轻量化与工矿设备耐磨件升级,冲压件正朝高强钢成形与多工位级进方向演进。十堰智康工贸有限公司持续在模具精度与过程检测两端投入,为机械配件加工与金属构件配套提供稳定可控的工艺方案。